Ứng dụng·Cập nhật lần cuối 16/10/2026
Gia công xả băng inox 304, 201, 316 theo bản vẽ cho dự án
Gia công xả băng inox là cắt dọc cuộn inox 304, 201 hoặc 316/316L thành nhiều dải hẹp đúng bề rộng trên bản vẽ. Nguyên Vương nhận xả cuộn dày 0.3–6.0 mm, khổ 100–1500 mm. Để cuộn băng lắp được ngay vào máy, người đặt cần chốt mác, bề mặt, độ dày, bề rộng từng băng và dung sai trước khi xả.
1.410 từ · 7 phút đọc
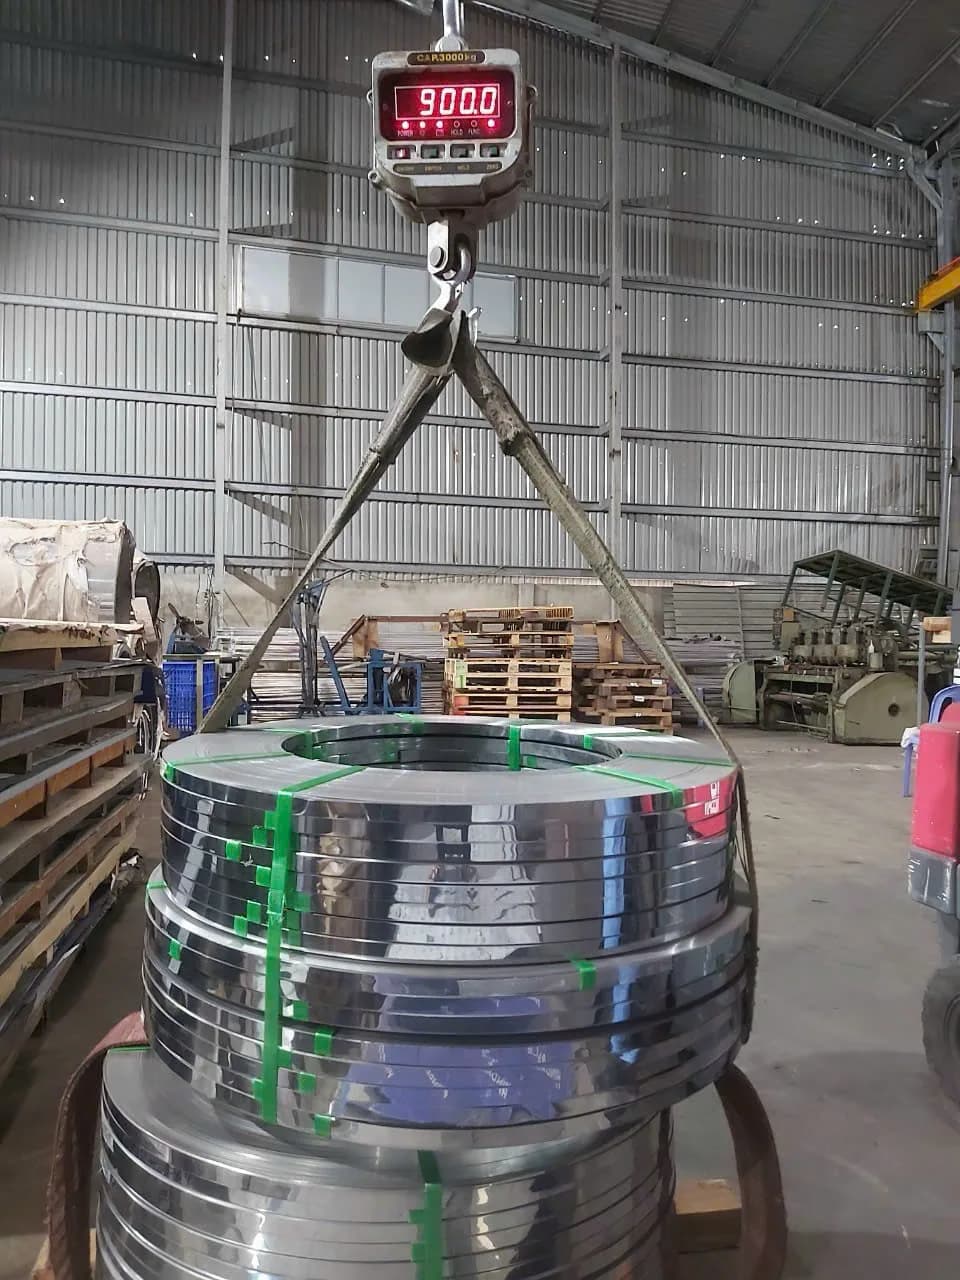
Đơn xả băng inox hỏng thường không phải vì máy cắt sai mà vì bản vẽ thiếu một con số: không ghi dung sai bề rộng, không nói đường kính lõi, hoặc chỉ ghi “inox 304” mà bỏ trống bề mặt. Năm bước dưới đây đi đúng thứ tự một kỹ sư dự án chuyển bản vẽ chi tiết thành đơn đặt xả băng, để cuộn băng nhận về nạp được ngay vào máy dập, máy cán định hình hay dây chuyền hàn ống.
- 1
Tách bề rộng phôi băng từ bản vẽ chi tiết
Bề rộng băng tính từ chi tiết thành phẩm, không tính từ cuộn mẹ: đó là kích thước khai triển của chi tiết sau khi dập, chấn hoặc cán định hình. Với ống hàn, bề rộng băng xấp xỉ chu vi ống cộng lượng dành cho đường hàn. Ghi riêng từng bề rộng kèm số lượng, vì một cuộn mẹ thường được chia cùng lúc thành nhiều băng khác khổ.
- 2
Chọn mác inox theo môi trường làm việc
Chi tiết trong nhà xưởng, thiết bị thực phẩm, y tế thì dùng inox 304. Chi tiết gần biển, tiếp xúc nước muối hoặc hoá chất chứa clorua thì dùng inox 316L. Chi tiết trang trí, gia dụng đặt trong nhà và cần tiết kiệm thì inox 201 là lựa chọn đúng chỗ. Cần băng có từ tính, ví dụ để gá bằng nam châm, thì cân nhắc inox 430.
- 3
Chốt bề mặt và độ dày cùng lúc
Bề mặt và độ dày đi theo cặp, vì mỗi bề mặt chỉ có trong một dải độ dày. Bề mặt 2B cán nguội có trên cuộn 304 dày 0.3–6.0 mm, hợp đa số chi tiết dập và hàn. Bề mặt No.1 cán nóng bắt đầu từ 3.0 mm, dùng cho chi tiết chịu lực, không cần thẩm mỹ. Chi tiết lộ mặt nên chọn BA, HL hoặc No.4 và yêu cầu phủ film PVC trước khi xả để tránh trầy.
- 4
Ghi bề rộng băng và các dung sai phải giữ
Mỗi bề rộng băng cần đi kèm dung sai cho phép, vì máy dập hay máy cán định hình của mỗi xưởng chịu lệch khác nhau. Ngoài bề rộng, ghi thêm mức ba via mép cắt chấp nhận được, độ cong cạnh (camber) nếu băng chạy dài qua khuôn, đường kính trong lõi và khối lượng cuộn tối đa mà trục xả của máy nhận được. Dung sai độ dày đi theo tiêu chuẩn của cuộn mẹ (ASTM A480 hoặc JIS G4305), vì xả băng không làm mỏng thép.
- 5
Gửi yêu cầu kèm bản vẽ và tổng khối lượng
Một dòng yêu cầu đủ thông tin trông như sau: “Inox 304/2B dày 1.0 mm, xả 3 khổ 52, 80 và 120 mm, dung sai bề rộng và ba via theo bản vẽ số …, tổng 2 tấn, cuộn phủ PVC”. Gửi kèm bản vẽ để bên xả tính cách chia cuộn mẹ sao cho phần biên bỏ đi ít nhất, rồi báo lại phương án trước khi chạy máy.
Xả băng inox là gì và dùng cho những việc nào?
Xả băng inox là cắt dọc một cuộn inox khổ lớn thành nhiều cuộn hẹp gọi là băng, mỗi băng đúng bề rộng phôi mà chi tiết cần. Băng sau khi xả vẫn ở dạng cuộn, nên nạp thẳng được vào máy dập liên hoàn, máy cán định hình hay dây chuyền hàn ống mà không phải cắt tấm rồi xén lại.
Các hạng mục dự án hay dùng băng inox:
- Phôi cho ống hàn và hộp inox: bề rộng băng xấp xỉ chu vi ống.
- Nẹp, ke, pát, đai kẹp và chi tiết dập liên tục trong cơ khí.
- Vỏ hộp, máng, nắp che cho thiết bị điện và tủ điều khiển.
- Viền, nẹp trang trí trong thi công nội thất và mặt dựng.
Nguyên Vương nhận xả cuộn inox trong dải quy cách nào?
Dịch vụ gia công xả cuộn – tấm nhận inox dày 0.3–6.0 mm, khổ rộng 100–1500 mm, với các mác 304, 316L, 430 và 201. Bề mặt nhận xả gồm 2B, No.1, No.4, HL và BA. Bảng dưới là cuộn mẹ thường dùng làm nguồn cho băng.
| Cuộn mẹ | Độ dày | Khổ cuộn | Tiêu chuẩn |
|---|---|---|---|
| Inox 304 bề mặt 2B | 0.3–6.0 mm | 1000, 1219, 1500 mm | ASTM A240, JIS G4305, EN 10088-2 |
| Inox 316/316L 2B | 0.5–6.0 mm | 1220, 1500 mm | JIS G4305, ASTM |
| Inox 304 No.1 (cán nóng) | 3.0–12.0 mm | 1524 mm | ASTM, JIS |
Cuộn No.1 dày tới 12 mm, nhưng dải xả băng dừng ở 6.0 mm; băng dày hơn mức đó cần hỏi riêng phương án.
Băng inox 304, 316L hay 201: khác nhau ở đâu khi làm chi tiết dự án?
Inox 304 là mác mặc định cho băng inox vì cân bằng giữa chống gỉ, độ dẻo khi dập và khả năng hàn. Inox 304 chứa 18–20% crom và 8–10.5% niken, đủ cho thiết bị thực phẩm, y tế và cơ khí trong nhà xưởng.
Inox 316L có thêm 2–3% molypden, chọn khi chi tiết làm việc gần nước biển, nước muối hoặc hoá chất có clorua. Chữ L nghĩa là carbon thấp (tối đa 0.03%), giúp mối hàn ít bị ăn mòn dọc biên hạt.
Inox 201 giảm niken xuống 3.5–5.5% và bù bằng mangan, nên rẻ hơn 304 và cứng hơn. Inox 201 hợp với chi tiết trong nhà, môi trường khô; đặt ngoài trời gần biển thì dễ ố gỉ.
Câu hỏi thường gặp
Xả băng có làm thay đổi bề mặt 2B hoặc BA của inox không?
Không. Xả băng chỉ cắt dọc cuộn, không gia công lại bề mặt, nên băng giữ nguyên bề mặt của cuộn mẹ. Phần chịu ảnh hưởng là mép cắt và các vết lăn nếu cuộn không có film bảo vệ, nên chi tiết lộ mặt nên đặt cuộn phủ PVC.
Băng inox 304 có hút nam châm không?
Inox 304 ở trạng thái ủ gần như không hút nam châm, nhưng sau khi cán nguội, dập hoặc uốn thì có thể hút nhẹ. Vì vậy không nên dùng nam châm để phân biệt băng 304 với 201; cách chắc chắn là đối chiếu chứng từ CO-CQ của nhà sản xuất hoặc thử thành phần.
Có xả băng inox 430 được không?
Có, inox 430 nằm trong dải mác nhận xả cuộn. Inox 430 là thép không gỉ ferit, có từ tính và rẻ hơn 304, hợp với chi tiết trong nhà, thiết bị điện, gia dụng; không nên dùng ở nơi ẩm mặn.
Đặt xả băng inox cần chuẩn bị chứng từ gì cho hồ sơ dự án?
Hồ sơ vật tư dự án thường cần chứng từ CO-CQ của nhà sản xuất cuộn mẹ, ghi mác thép, tiêu chuẩn và số mẻ. Nêu yêu cầu này ngay khi đặt hàng để băng được truy về đúng cuộn mẹ có chứng từ.
Cần báo giá?
Gửi quy cách, chúng tôi báo giá và tình trạng kho trong ngày.