Ứng dụng·Cập nhật lần cuối 19/10/2026
Nhôm tấm 6061 cắt, chặt theo yêu cầu cho đồ gá JIG, khuôn mẫu và phay CNC
Nhôm tấm 6061-T6 và T651 cắt sẵn theo quy cách là phôi chuẩn cho đồ gá JIG, tấm khuôn mẫu và chi tiết phay CNC. Đặt phôi chặt theo kích thước giúp xưởng không phải mua nguyên tấm, chừa đúng lượng dư phay, và với T651 thì phôi ít cong vênh hơn sau khi phay sâu.
1.402 từ · 7 phút đọc
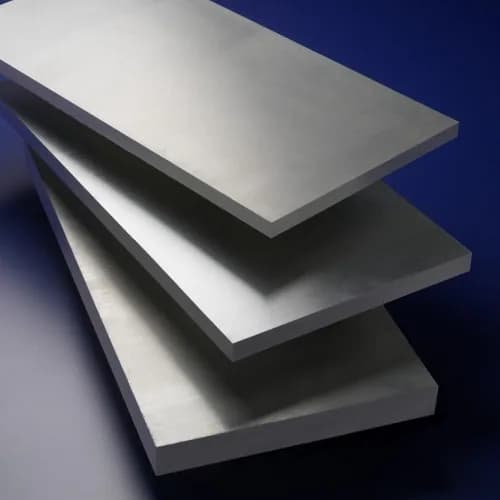
Phần lớn bài viết về nhôm 6061 dừng ở câu "6061 hợp với CNC". Việc của xưởng thì cụ thể hơn: phôi to bao nhiêu, chừa bao nhiêu để phay, chọn T6 hay T651 để chi tiết không cong sau khi bóc vật liệu. Bài này đi theo từng loại việc — đồ gá JIG, tấm khuôn, chi tiết phay và tấm đế máy — để chỉ ra phôi nhôm 6061 cần đặt thế nào cho từng loại.
Đồ gá JIG và fixture: tấm nhôm 6061-T651 dày
Đồ gá JIG và fixture dùng nhôm 6061-T651 vì cần tấm phẳng, ổn định kích thước sau khi phay hốc định vị và khoan lỗ chốt. Tấm gá thường dày để đủ cứng vững và đủ chiều sâu ren, nên lượng vật liệu bóc đi lớn — đúng trường hợp ứng suất dư của T6 dễ làm tấm cong. Nhôm nhẹ bằng khoảng một phần ba thép nên đồ gá cầm tay hoặc thay nhanh trên dây chuyền vẫn dễ thao tác. Đặt phôi theo kích thước bao của gá, cộng lượng dư phay mặt và cạnh.
Tấm khuôn mẫu: khuôn thử, khuôn hút chân không, tấm đế khuôn
Nhôm 6061-T6 và T651 dùng cho khuôn thử, khuôn hút chân không và tấm đế khuôn vì phay nhanh, dẫn nhiệt tốt và nhẹ hơn thép khuôn nhiều. Khuôn sản lượng thấp, khuôn mẫu thử sản phẩm làm bằng nhôm 6061 rút ngắn thời gian gia công đáng kể so với thép. Lòng khuôn sâu nên chọn T651 để giữ phẳng mặt phân khuôn. Với khuôn chịu mài mòn cao hoặc sản lượng lớn, nhôm 6061 không thay được thép khuôn — đó là giới hạn cần biết từ khâu thiết kế.
Chi tiết phay CNC: vỏ hộp, mặt bích, tay đòn
Chi tiết phay CNC như vỏ hộp thiết bị, mặt bích, tay đòn, giá đỡ cảm biến dùng nhôm 6061-T6 vì phoi gãy gọn, bề mặt phay đẹp và anod hóa được để chống trầy, chống ăn mòn. Chi tiết nhỏ nên đặt phôi chặt theo từng chi tiết hoặc theo dải dài để cắt tiếp trên máy cưa của xưởng. Chi tiết thành mỏng, phay hai mặt nên chọn T651 để tránh vênh sau nguyên công thứ nhất.
Tấm đế máy và tấm gá thiết bị tự động
Tấm đế máy, tấm lắp ray dẫn hướng và tấm gá cơ cấu tự động hóa dùng nhôm 6061-T651 dày vì cần mặt phẳng lớn, chịu tải vừa phải và nhẹ hơn thép. Với tấm dài, sai lệch phẳng nhỏ cũng làm ray lắp lên bị kênh, nên ổn định kích thước của T651 là lý do chính để chọn nó. Đặt phôi theo kích thước tấm đế cộng lượng dư phay phẳng hai mặt.
Vì sao xưởng CNC đặt nhôm 6061 chặt theo quy cách?
Xưởng CNC đặt nhôm 6061 chặt theo quy cách để nhận đúng phôi cần phay, không phải mua nguyên tấm 1220 x 2440 mm rồi tự xẻ. Một tấm 6061 dày 20 mm khổ 1220 x 2440 mm nặng khoảng 162 kg theo công thức Dài x Rộng x Dày x 2,72 / 1.000.000; với xưởng nhỏ, riêng việc nâng hạ và cắt tấm cỡ đó đã tốn người và máy.
Đặt nhôm 6061 T6 cắt lẻ còn giúp kiểm soát vật tư theo từng đơn hàng: mỗi bộ gá, mỗi bộ khuôn có danh sách phôi riêng, nhập đúng số lượng, không tồn tấm lỡ dở. Thông số tấm xem tại nhôm hợp kim A6061 – T6.
T6 hay T651 cho phôi phay sâu?
Phôi phay sâu, phay một mặt nhiều hoặc tấm đế dài nên dùng nhôm 6061-T651. T651 là T6 được kéo giãn để khử ứng suất dư (theo hệ ký hiệu trạng thái ANSI H35.1, tấm được kéo giãn dư 1,5–3%). Khi phay bóc đi một lượng vật liệu lớn, ứng suất dư còn trong tấm T6 có thể giải phóng làm chi tiết cong, còn T651 ổn định kích thước hơn nhiều.
Về cơ tính, hai trạng thái gần như nhau: độ bền kéo khoảng 310 MPa, giới hạn chảy khoảng 276 MPa, độ cứng khoảng 95 HB. Chi tiết nhỏ, mỏng, phay ít thì T6 đã đủ. Xem bảng so sánh tại nhôm tấm A6061 T6/T651.
Cắt phôi nhôm 6061 bằng phương pháp nào?
Phôi nhôm 6061 cho gia công CNC thường được cắt bằng cưa, cạnh cắt còn thô nên phải chừa lượng dư để phay lại mặt bên. Cắt tia nước cho đường cắt sạch hơn, không sinh nhiệt, hợp với biên dạng cong hoặc tấm dày. Cắt bằng nhiệt như plasma để lại vùng ảnh hưởng nhiệt ở mép, làm mất một phần độ bền T6 tại đó, nên không hợp cho mép chi tiết chịu lực hay cần chính xác.
Lượng dư bao nhiêu phụ thuộc phương pháp cắt và dung sai bản vẽ. Cách chắc chắn là ghi rõ trên đơn: kích thước phôi đã cộng lượng dư, hay kích thước tinh để bên cắt tự cộng. Hai cách ghi này lệch nhau là phôi thiếu vật liệu, không phay ra được chi tiết.
Ghi đơn đặt phôi nhôm 6061 thế nào cho đúng?
Đơn đặt phôi nhôm 6061 chặt quy cách cần đủ: trạng thái (T6 hay T651), độ dày, dài x rộng từng phôi, số lượng, và kích thước đó là phôi hay tinh. Nếu chi tiết có hướng chịu lực hoặc cần đồng đều tính chất theo một chiều, ghi thêm chiều nào của phôi phải theo hướng cán. Tấm 6061-T6 công ty cung cấp dày 2–100 mm, khổ 1220 x 2440, 1250 x 2500 và 1500 x 3000 mm. Cần biết thêm về mối hàn trên 6061, xem bài nhôm 6061 có hàn được không.
Câu hỏi thường gặp
Nhôm 6061 T6 có cắt lẻ theo kích thước được không?
Có. Nhôm tấm 6061 T6 và T651 có thể đặt cắt lẻ theo kích thước từng phôi thay vì mua nguyên tấm. Gửi bảng kê dài x rộng x dày x số lượng và trạng thái cần dùng để được tư vấn cách cắt trên tấm nguyên khổ.
Phân biệt nhôm 6061-T6 và T651 bằng cách nào?
Nhìn bằng mắt không phân biệt được nhôm 6061-T6 và T651. Trạng thái được ghi trên chứng chỉ chất lượng CQ của nhà sản xuất và thường in trên mặt tấm; khi đặt phôi cho chi tiết phay sâu, ghi rõ yêu cầu T651 trên đơn.
Nhôm 6061 có anod hóa được không?
Nhôm 6061 anod hóa tốt, là một trong những hợp kim hay dùng nhất cho chi tiết CNC cần anod màu hoặc anod cứng. Lớp anod giúp bề mặt chống trầy và chống ăn mòn tốt hơn, nhưng cần tính chiều dày lớp phủ vào dung sai lắp ghép.
Khối lượng phôi nhôm 6061 tính thế nào?
Khối lượng phôi nhôm tính bằng Dài x Rộng x Dày (mm) x 2,72 / 1.000.000, ra kilôgam. Ví dụ phôi 300 x 200 x 20 mm nặng khoảng 3,3 kg. Con số này dùng để ước khối lượng đơn hàng và chi phí vận chuyển.
Cần báo giá?
Gửi quy cách, chúng tôi báo giá và tình trạng kho trong ngày.